
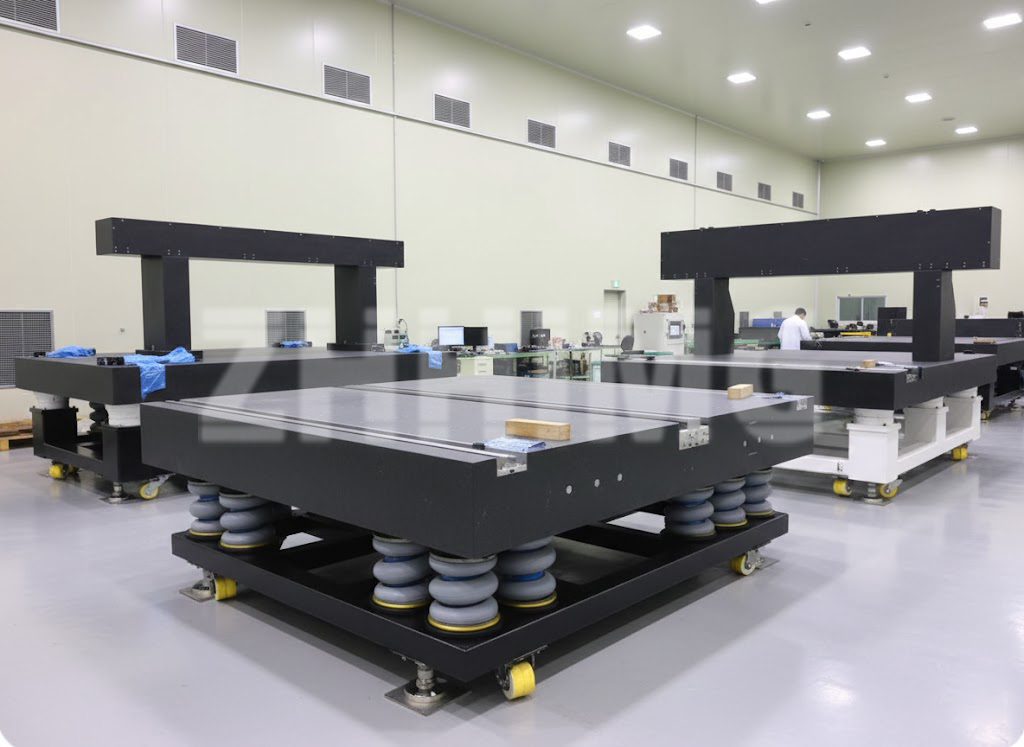
Amikor egy minőségbiztosítási osztály gránit felületlapot határoz meg, a rajzon a legfontosabb vonal afokozatA minőség határozza meg a gyártó által tanúsítandó síklapúsági tűréshatárt, és közvetlenül meghatározza, hogy a lemez alkalmas-e kalibrálási munkára, bejövő áru ellenőrzésére vagy általános üzemi elrendezésre. A kihívást az jelenti, hogy a globális beszerzésben négy fő szabvány létezik egyszerre: a németDIN 876, AmerikaiASME B89.3.7, kínaiGB/T 20428és az Egyesült ÁllamokGGG-P-463c szövetségi specifikációEz az útmutató elmagyarázza az egyes minőségek jelentését, a síklapúsági tűrések leolvasását, és a legköltséghatékonyabb minőség kiválasztását az alkalmazásához.
Mit jelent valójában az „osztályzat”?
A minőségi fokozat egy síkfelületi osztály, nem pedig maga a kő leírása. Minden minőségi fokozat esetében a szabvány meghatározza a munkafelület maximális eltérését a valódi síktól, a lemez átlóján mérve és mikrométerben (vagy hüvelykben) kifejezve. Két szabály érvényes minden szabványra:
- Mérettel ellátott tűréshatárok.Egy 2000 × 1000 mm-es, azonos minőségű lemez tűrése nagyjából kétszerese egy 1000 × 630 mm-es lemez tűrésének. A tűréshatárokat mindig azonos átlóhosszon kell összehasonlítani.
- Minden fokozat nagyjából a következő tűréshatárának a fele.Egy fokozattal feljebb lépve (pl. 0 → 00) a megengedett eltérés a felére csökken; egy fokozattal lejjebb lépve pedig megduplázódik. Ezért van a megfelelő fokozat kiválasztásának jelentős hatása az árra.
A jó hírű beszállítók minden egyes lemezt a vonatkozó szabvány szerint ellenőriznek hőmérséklet-szabályozott környezetben (ideális esetben 20 °C-on), és kalibrációs vagy ellenőrzési tanúsítványt állítanak ki a mért értékekkel. Ha az árajánlat nem tartalmazza a szabványt, a minőséget és a tanúsított síklapúsági értéket, akkor azt hiányosnak kell tekinteni – lásd a megjegyzéseinket a témában.gránitmérés és -vizsgálat.
DIN 876 fokozatok (000/00/0/1/2)
A DIN 876-1 a legszélesebb körben hivatkozott szabvány Európában és Ázsiában. Öt minőséget határoz meg, az ultraprecíz 000-es minőségtől a 2-es műhelyminőségig. Tipikus síklapúsági tűrések egy lemez esetében, amelynek a mérete1000 mm átlósankörülbelül:
| DIN 876 minőség | Tipikus síklapúság (1000 mm átlósan) | Tipikus használat |
|---|---|---|
| 000 | ≈ 2,5 µm | Referenciastandardok, kalibráló laboratóriumok |
| 00 | ≈ 5 µm | Precíziós méréstechnika, mérőeszköz kalibrálás, koordináta-mérőgép referencia |
| 0 | ≈ 10 µm | Standard ellenőrző helyiségek, minőségbiztosítási osztályok |
| 1 | ≈ 20 µm | Szerszámos műhely, sablon és rögzítőelemek munkái |
| 2 | ≈ 40 µm | Általános műhely elrendezés és jelölések |
DIN 876 00-as fokozatú síklapúsága legtöbb ellenőrző cég által kért referenciaérték, amikor a lemez mérőberendezést tart, vagy kalibrálási referenciaként szolgál. A pontos összehasonlítás érdekében mindig kérje meg a beszállítókat, hogy adják meg a megvásárolt lemez tényleges átlójánál mért tanúsított értéket, és erősítse meg agránit felületi lemez pontosságadokumentált tanúsítvánnyal van alátámasztva.
ASME B89.3.7 minőség (AA / A / B)
Az amerikai ASME B89.3.7 szabvány hárombetűs osztályzatot használ, amelyeket a lemez átlóján alapuló képletekből számítanak ki, nem pedig egy rögzített táblázat alapján:
- AA fokozat (laboratóriumi fokozat)— a legszűkebb tűréshatár, méréstechnikai laboratóriumok és referencialemezek számára készült.
- A osztály (ellenőrzési osztály)– körülbelül kétszerese az AA tűréshatárnak; a minőségellenőrzési osztályok standard választása.
- B osztály (szerszámtermi osztály)— körülbelül kétszerese az A tűréshatárnak; alkalmas kiosztáshoz, szerszámkészítéshez és általános megmunkálási munkákhoz.
Durva kereszthivatkozásként az ASME AA osztály szorosan megfelel a DIN 876 00 osztályú lemezeknek képességeit tekintve, az A osztály pedig a DIN 0 osztály közelében helyezkedik el. A képletek számítanak az árajánlatok összehasonlításakor: két beszállító, akik különböző méretű „A osztályú” lemezeket kínálnak, nem kínál ugyanazt a tűréshatárt, kivéve, ha az átló azonos.
GB/T 20428 és szövetségi szabvány GGG-P-463c
Kína nemzeti szabványaGB/T 20428A gránit felületlapok esetében ugyanazt a 000 / 00 / 0 / 1 / 2 osztályú szerkezetet és tűréshatár-filozófiát követi, mint a DIN 876, így a GB 00 szabvány szerint tanúsított kínai gyártmányú lemezek értékelhetők a DIN 00 elvárásai alapján – feltéve, hogy a gyártó szabályozott hőmérsékleten végzi az ellenőrzést, és dokumentálja az eredményeket.
Az USAGGG-P-463c szövetségi specifikációa régebbi szövetségi dokumentum, amely szintén AA / A / B osztályokat használ. Számos amerikai kormányzati pályázat és korábbi rajz még mindig hivatkozik rá. A kereskedelmi gyakorlatban az ASME B89.3.7 váltotta fel, de a osztálynevek továbbra is szerepelnek a rajzokon, ezért a beszerzési csapatoknak meg kell erősíteniük, hogy a tűrés melyik dokumentumra vonatkozik, ha egy rajz csak „A osztályt” ír.
Szabványközi osztályzatok összehasonlítása (indikatív)
| Cél | DIN 876 / GB/T 20428 | ASME B89.3.7 / Szövetségi GGG-P-463c |
|---|---|---|
| Kalibrációs laboratórium, mester referencia | 000 – 00 | AA |
| QC ellenőrző helyiség, CMM környező lemez | 00 – 0 | AA – A |
| Szerszámos műhely, mérőeszköz-ellenőrzés | 0 – 1 | A |
| Műhely elrendezése, kijelölés | 1 – 2 | B |
Megjegyzés: a fenti táblázatok tájékoztató jellegűek ~1000 mm átlóra vonatkozóan. A pontos tűrésértékeket mindig ellenőrizze az alkalmazandó szabvány aktuális kiadásával szemben, és kérje el a gyártótól a mért adatokat.
Hogyan olvassuk el és ellenőrizzük a síkfelületi specifikációt
- Ellenőrizze a referencia szabványt és kiadást— A „00-s minőség” szabványos megnevezés (DIN 876, GB/T 20428 stb.) nélküli jelölés kétértelmű.
- Erősítse meg a tűréshatárhoz használt átlós méretet– a tűréshatárt az átló mentén határozzák meg, nem a szélesség mentén.
- Kérdezzen rá a lokális síkfelületre és az ismételt leolvasás pontosságára— egy lemez megfelelhet az általános síkfelületnek, mégis lokálisan hullámosodhat, ami befolyásolja a kis alkatrészek mérését.
- Mért értékeket és nyomon követhetőséget tartalmazó tanúsítvány megkövetelése— a 20 °C-os körülmények között megfelelően kalibrált, nyomon követhető mérés teszi a tűréshatár-állítást bizonyítékká. Ez a mi szolgáltatásunk központi eleme.kalibrálási és ellenőrzési folyamat.
- Adja meg az állványt és a tartórendszert— egy nem megfelelő állványon lévő 00-ás osztályú lemez nem fogja megtartani a tanúsított geometriáját. A hárompontos vagy csillapító alátámasztások a pontossági csomag részét képezik.
Hogyan válasszuk ki a megfelelő osztályt túlfizetés nélkül?
A szükségesnél szorosabb vásárlás a leggyakoribb hiba; a túl laza vásárlás a drágább hiba. Gyakorlati útmutatás több száz projektből, amelyeket a ... kezelt.A ZHHIMG® gyártási folyamata:
- A hangszerhez igazítsd az osztályzatot, ne a brosúrához.Egy koordináta-mérőgépnek stabil referenciafelületre van szüksége (tipikusan 00/A minőségű), míg egy gyártóműhelyben lévő jelölőasztal semmit sem nyer a 000 minőségű felülettel.
- Méretet egyszer vegyél, osztályt kétszer.Olcsóbb most megvenni a megfelelő méretet és minőséget, mint újraleppelni vagy kicserélni egy olyan lemezt, amelyet egy fokozattal túl lazán specifikáltak a jövőbeli műszerekhez.
- A specifikációs szakaszban vegye figyelembe a szegélyeket, betéteket és menetkiemelkedéseket.Későbbi hozzáadásuk rontja a síkfelületet és érvényteleníti a tanúsítványt.
- Tervezze meg az újrakalibrálási időközöket.Még egy stabil gránitlapot is rendszeresen újra kell ellenőrizni; a tűréshatár-eltolódások fokozatosak és láthatatlanok.
Azoknál a projekteknél, ahol a lemezt egy gépbe vagy mérőrendszerbe integrálják, nem pedig önállóan használják, a geometriai követelményeket általában alkatrészenként írják fel a rajzon – csapatunk át tudja tekinteni a tűréshatárokat, és támogatni tudja a teljes specifikációt, az anyagválasztástól a tanúsított szállításig, a dokumentációnkban leírtak szerint.precíziós gránit képességek.
Következtetés
A gránit felületlemez minőségek közös nyelvet alkotnak a minőségbiztosítási osztály és a gyártó között – de csak akkor, ha mindenki ugyanazokat a szabványokat, méreteket és tanúsított értékeket nevezi meg. Akár a DIN 876 00-as, ASME AA-as vagy GB/T 20428 0-as fokozatot említi a rajz, a ZHHIMG® mind a négy keretrendszer szerint gyárt és tanúsít, nyomon követhető méréssel, hőmérséklet-szabályozott körülmények között.
Készen áll a lemez specifikációjára? Küldje el nekünk a méretet, a kívánt minőséget vagy szabványt, és az alkalmazását – mérnökeink megerősítik a síklapúsági tűréshatárokat, javasolják a tartórendszert, és hitelesített ellenőrzési jelentéssel ellátott árajánlatot adnak.
Közzététel ideje: 2026. szeptember 24.