
A CNC precíziós megmunkálás területén számos berendezésgyártó mérlegeli az öntöttvas és gránit talpakat. A mérnökök gyakran felteszik a kérdést: mennyivel javítható a megmunkálási pontosság, ha a hagyományos öntöttvas talpakat gránit talpakra cseréljük? A pontosságnövekedésre nincs fix érték. Ez függ a környezeti hőmérséklet ingadozásától, a vágási hőtől, a rezgéstől és a munkadarab méreteitől. A gránit talpak alapvető teljesítménybeli előnyei azonban számos, a CNC pontosságát korlátozó szűk keresztmetszetet kiküszöbölnek.
Az öntöttvas talpaknak inherens hátrányaik vannak. A fémek magas hőtágulási együtthatóval rendelkeznek. A folyamatos orsóvágás és a műhelyekben a nappali-éjszakai hőmérséklet-ingadozások által termelt hő talptágulást és -összehúzódást okoz, ami a gép eredőpontjának eltolódását eredményezi. Ezenkívül az öntöttvas könnyen továbbítja a rezgéseket. A forgácsolás során keletkező apró remegés a szerszámcsúcsig terjed, és nyomokat hagy a kész felületeken. Az elégtelen öregítés idővel lassú deformációhoz is vezet. A felhalmozódott hibák általában a hagyományos CNC gyakorlati pontosságát a mikrométeres tartományba korlátozzák, így a mikrométer alatti megmunkálást nehéz fenntartani.
Miután a CNC gépek átvették a ZHHIMG precíziós gránit alapokat, a fejlesztések a hőstabilitásnál kezdődnek. A kiválasztott nagy sűrűségű fekete gránit rendkívül alacsony hőtágulási együtthatóval rendelkezik. Méretváltozása minimális marad a forgácsolási hő és a környezeti hőmérséklet-változások alatt, ami jelentősen csökkenti a hőeltolódás okozta pozicionálási hibákat. Azonos hőmérséklet-változások mellett a gránit alapok hődeformációja több mint 70%-kal csökkenhet az öntöttvas szerkezetekhez képest. A gép eredete hosszú órákon át stabil marad, gyakori eltolás-beállításokat és újrakalibrálást igényel.
A rezgéscsillapítás egy másik fontos fejlesztés. A gránit kiváló belső csillapítóképességgel rendelkezik, amely gyorsan elnyeli a nagy sebességű orsóforgásból és a szerszámvágásból származó rezgéseket, elnyomva a rezonanciát. A jól szabályozott rezgések révén a szerszámcsúcs mozgása pontosabban követi az elméleti utat, javul a munkadarab felületi minősége és nő a kontúrpontosság. Formák, optikai alkatrészek és félvezető alkatrészek precíziós megmunkálása esetén a rezgéscsökkentés előnyei különösen észrevehetők.
Ennek ellenére a pontosságnövekedés mértéke a munkakörülményektől függően változik. Az instabil hőmérsékletű hagyományos műhelyekben a gránit alapokra való áttérés általában 30%-50%-kal növeli az ismétlési pozicionálási pontosságot és a kontúrpontosságot. Az ultraprecíziós CNC hőmérséklet-szabályozott műhelyeinél a stabil pontosságjavulás meghaladhatja a 60%-ot, lehetővé téve a konzisztens szubmikrométeres megmunkálást. Meg kell jegyezni, hogy a gránit alap szolgál a jobb pontosság alapjaként. A végső megmunkálási eredmények továbbra is a kiváló minőségű vezetősínektől, lineáris motoroktól, precíziós rácsoktól és a megfelelő összeszereléstől függenek. 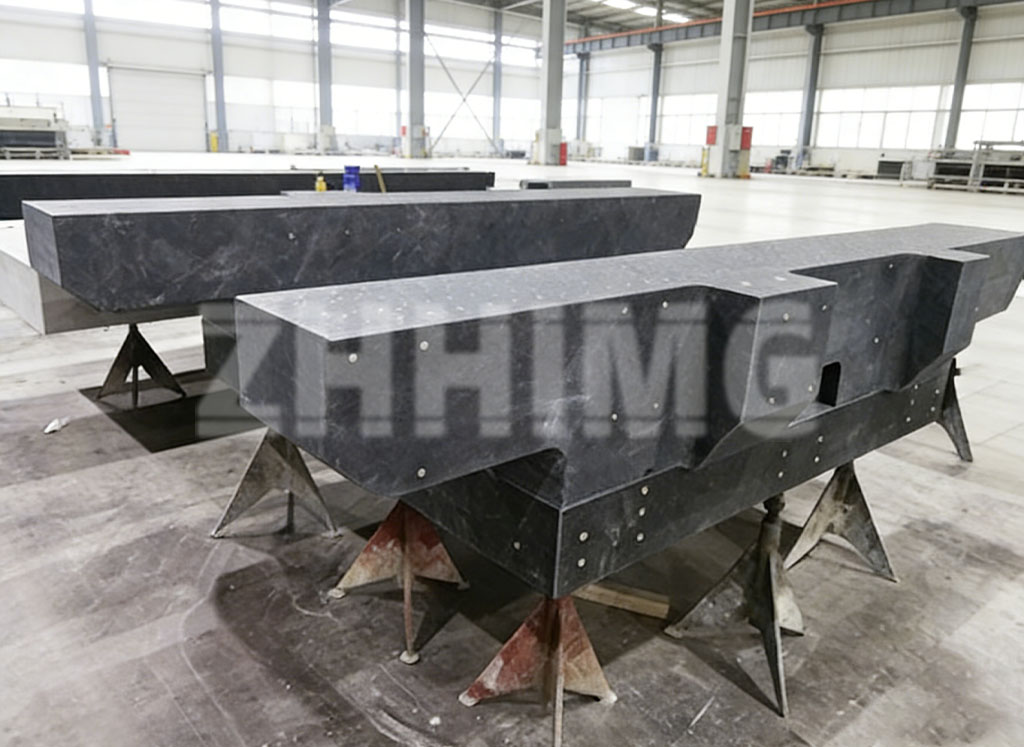
Az azonnali pontosságnövekedésen túl a gránit alaplapok egy másik kiemelkedő tulajdonsága a hosszú távú stabilitás. A teljesen öregített gránit belső feszültségektől mentes. Az öntöttvassal ellentétben az idő múlásával alig kúszik. Az alap geometriai alakja évekig tartó működés után is állandó marad. A pontosság sokkal lassabban romlik, mint a hagyományos fémágyak esetében, ami csökkenti a karbantartási és újrakalibrálási költségeket a későbbi szervizszakaszokban.
A kiforrott gránit alkatrészgyártási technológiával és teljes körű nemzetközi metrológiai ellenőrző eszközökkel felszerelt ZHHIMG egyedi, integrált gránit alapokat és portálkereteket szállít különféle CNC gépekhez, a kis precíziós gravírozó malmoktól a nagy portálos CNC rendszerekig. Egyre több precíziós berendezésgyártó alkalmaz gránit alapmegoldásokat. Kihasználják az anyag természetes fizikai előnyeit, hogy csökkentsék a hő- és rezgési hibákat a forrásnál, és felszabadítsák a CNC berendezések teljes megmunkálási potenciálját.
Közzététel ideje: 2026. szeptember 18.