
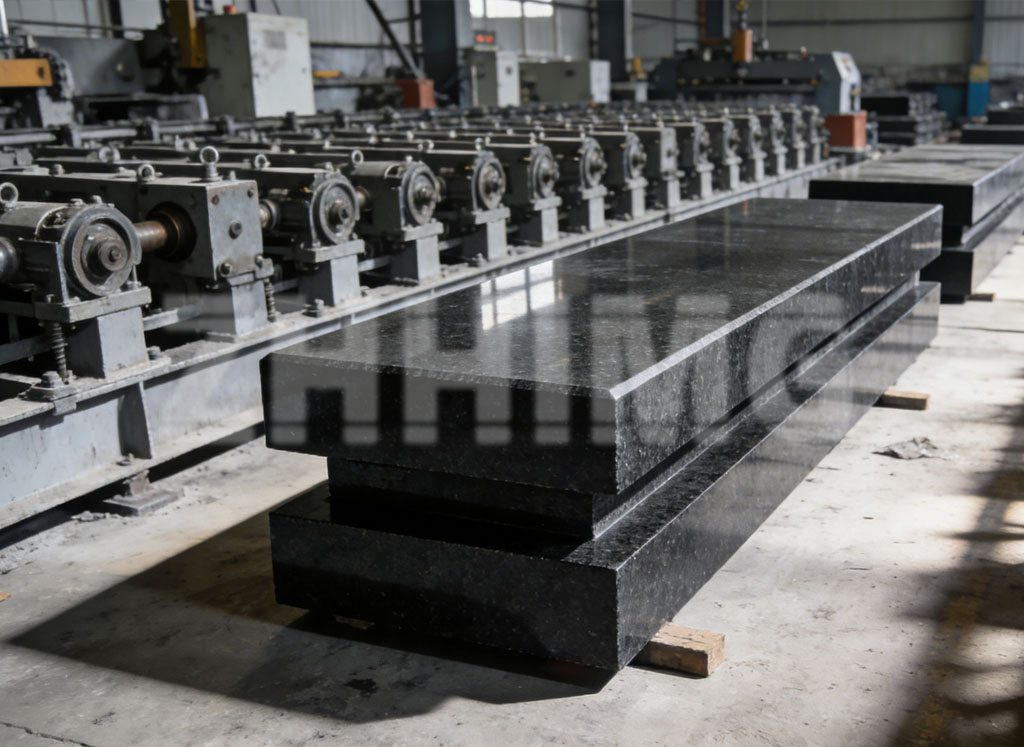
Egy gránit felületlap megtévesztően egyszerűnek tűnik – egy fekete lap egy állványon. De a mérnökök és minőségbiztosítási vezetők számára, akik erre támaszkodnak, a lap az a referencia, amelyből minden méretezési döntés származik. Ha rossz minőséget, méretet vagy tartószerkezetet választ, minden rajta végzett mérés örökli a hibát. Ez az útmutató végigvezet azokon a kérdéseken, amelyek valóban számítanak egy...gránit felületlemez: DIN 876 szerinti minőségek, méret és vastagság, tartórendszerek, kalibrációs dokumentáció és testreszabási lehetőségek.
1. Mi az a gránit felületlap?
A gránit felületű lemez (más néven gránit mérőlap vagy gránit ellenőrző asztal) egy sík referenciafelület, amelyet összeszereléshez, ellenőrzéshez, elrendezéshez és laboratóriumi munkához használnak. Az alkatrészeket a lemezre helyezik, és magasságmérőkkel, mérőórákkal, elektronikus szintezőkkel vagy optikai rendszerekkel ellenőrzik; a lemez felülete szolgál közös alapként, amelyből minden mérést elvégeznek.
2. Miben különbözik a gránitlap egy hagyományos kő munkapadtól?
Egy kő munkapadot vágnak és políroznak a megjelenés kedvéért. Egy gránit mérőlapot gyártanak mérőeszközként:
- Ellenőrzött síkfelület— egy megadott minőségig átlapolva, a síkfelületet és a helyi síkfelületet a teljes felületen ellenőrizve, nem csak „látszik síknak”.
- Kiválasztott anyag— finomszemcsés fekete gránit alacsony vízfelvétellel, erek vagy zárványok nélkül, amelyek idővel destabilizálnák a felszínt.
- Mérnöki támogatás— a lemezt és az állványát úgy tervezték, hogy a munkafelület terhelés alatt is megtartsa geometriáját.
- Tanúsított pontosság— elismert szabványokra visszavezethető mérési eredményekkel szállítják.
Maga a gránit gyakorlati okokból előnyös a méréstechnikában: korrózióállóság, nem mágneses tulajdonságok, alacsony hőtágulás, alacsony hővezető képesség, valamint a kopott felület újracsiszolásának és helyreállításának képessége a csere helyett.
3. A DIN 876 szabvány szerinti acélminőségek megértése
A DIN 876 az egyik leggyakrabban hivatkozott szabvány a felületi lapok síkfelületi fokozatainak meghatározására. A nyilvános gyakorlatban a fokozatokat jellemzően a következőképpen alkalmazzák:
- 1. osztály— általános gyártócsarnoki feladatokra alkalmas: összeszerelési ellenőrzésekhez, elrendezéshez, rutinszerű ellenőrzésekhez, ahol a tűrések mérsékeltek.
- 0. fokozat— alkalmas mérőhelyiségekbe és bejövő áruk ellenőrzésére, ahol a műszereket és alkatrészeket szigorúbb tűréshatárok szerint ellenőrzik.
- 00. évfolyam— precíziós mérőhelyiségekbe, referencialemezekhez és kalibrálási munkákhoz készült.
- 000-es fokozat— laboratóriumi szintű alkalmazásokhoz és referenciaként, ahol a legszigorúbb síkfelület szükséges.
Két gyakorlati megjegyzés: először is, a síklapúság tűréshatára a lemezmérettel skálázódik, tehát egy „0. osztályú” nagyméretű lemez nem hasonlítható össze egy „0. osztályú” kicsivel – mindig ellenőrizze a tűréshatár-táblázatot a tényleges méretekért. Másodszor, az egyenértékű minőségek más szabványokban is léteznek (például a GB szabványokban Kínában és az ASME B89 sorozatban az Egyesült Államokban), és a köztük lévő megfeleltetés nem mindig egy az egyhez, ezért a szabványt kifejezetten meg kell adni a rajzokon és a megrendeléseken. A végső síklapúságot, a helyi síklapúságot, az egyenességet, a párhuzamosságot, a merőlegességet, az érdességet és a mérési bizonytalanságot mindig meg kell erősíteni a rajz, a lemezméret, a környezeti feltételek, az ellenőrzési módszer és a kölcsönösen elfogadott elfogadási jegyzőkönyv alapján.
4. Hogyan illeszthető az osztályzat az alkalmazáshoz
Egy működőképes kiválasztási módszer:
| Alkalmazási forgatókönyv | Főbb szempontok | Tipikus konfiguráció |
|---|---|---|
| Általános összeszerelés és ellenőrzés | Tartósság, stabil alátámasztás, alapvető síkfelület | Műhelyminőségű gránitlap, állítható állvánnyal |
| Mérőhelyiség ellenőrzése | Síkfelület, hőmérséklet- és páratartalom-szabályozás, kalibráció nyomon követhetősége | Magasabb minőségű lemez, kalibrációs tanúsítvány, hőmérséklet-stabil környezet |
| Koordináta mérőgép vagy vizuális mérés | Merevség, szerelési felületek, hosszú távú stabilitás | Egyedi kivágások, betétek, berendezésrögzítő felületek |
| Optikai és lézerberendezések | Rezgéscsillapítás, hőstabilitás, összeszerelési pontosság | Precíziósan leppelt felületek, rezgésszigetelés, egyedi szerkezetek |
| Nagyméretű berendezések összeszerelése | Méret, súly, emelési és tartószerkezet | Egy darabból álló vagy szegmentált nagyméretű gránit platformok |
Általános szabályként a lemez síkfelületének lényegesen szigorúbbnak kell lennie, mint a legszűkebb tűréshatár, amelyet ellenőrizni kell rajta – egy általános mérnöki irányelv körülbelül 1:5 arányt ír elő, így a lemez a teljes mérési bizonytalanságnak csak kis részét teszi ki.
5. Méret, vastagság és teherbírás
Méreta munkadarabból és a szerszámokból következik: hagyjon munkaterületet a rendszeresen ellenőrzött legnagyobb rész körül.VastagságA keresztmetszet és a fesztávolság a terhelésből következik: egy nagy, vékony lemez akkor is elhajlik az alátámasztások között, ha az anyag kiváló, ezért a nagy lemezek megnövelt vastagságú, bordázott vagy lépcsős keresztmetszeteket alkalmaznak – mint például a fenti képen látható lépcsős alátámasztási kialakítás –, hogy növeljék a hajlítási merevséget felesleges súly nélkül.Teherbírásfigyelembe kell vennie mind az elosztott terheléseket (lemezek, szerelvények), mind a koncentrált terheléseket (géposzlopok, nehéz munkadarabok), és az alátámasztási rendszer is ennek a számításnak a része.
6. Támogatási rendszerek: Hárompontos, ötpontos és többpontos
A tartószerkezet kialakítása dönti el, hogy egy tökéletes lemez a beépítés után is tökéletes marad-e:
- Hárompontos támogatás— statikusan meghatározott: a lemez azonosan fekszik fel, függetlenül a padló egyenetlenségeitől, ezért ez a klasszikus megoldás kisebb lemezek esetén. Hátránya: a hajlítónyomatékok gyorsan nőnek a lemez méretével.
- Ötpontos támogatás— egy gyakori kompromisszum közepes és nagy lemezek esetében, amely csökkenti a hajlítási fesztávolságot, miközben állítható és kiszámítható marad.
- Többpontos támogatás– nagy platformokhoz használják, jellemzően teherelosztó gerendákkal és állítható tartókkal; gondos szintezési eljárást igényel, mivel a túlzottan feszített lemezt a saját állványa is deformálhatja.
Bármi legyen is a terv, a tartóknak állíthatónak kell lenniük, az állványnak merevnek és csillapítottnak, a lemezt pedig a telepítés után, majd azt követően rendszeresen újra kell vízszintezni.
7. Kalibrálási tanúsítványok és nyomonkövethetőség
Mérőhelyiségben és laboratóriumban történő használatra ragaszkodjon egy kalibrációs tanúsítványhoz, amely tartalmazza a mért síklapúságot a megállapodás szerinti minőséghez képest, a használt eszközöket, a környezeti feltételeket és az elismert szabványokhoz való visszakövethetőséget. Kérdezze meg a beszállítót, hogy a jövőben újra tudja-e tanúsítani és újra lefedni a lemezt – egy olyan lemez, amely felújítható és újrakalibrálható, eszköz, nem pedig fogyóeszköz. A ZHHIMG® biztosítja...összeszerelés, kalibrálás és ellenőrzésnyomon követhető eszközökkel végzett szolgáltatások és mérőeszközeinkgránit hangszerekA vonal derékszögű vonalakat, egyenes éleket, V-blokkokat és a kapcsolódó mesterszerszámokat fedi le.
8. Telepítés, használat és karbantartás
- Telepítésmerev, rezgésmentes padlón; a lemezt a tartókonzolok segítségével állítsa be, ne közvetlenül a lemez alatti alátétekkel.
- MeghonosítA hőmérsékleti gradiensek elkerülése érdekében a mérés előtt helyezze a lemezre az alkatrészeket és a műszereket.
- Használataz egész felületet egyenletesen; az egyik zónában koncentrált kopás idővel rontja a helyi síkfelületet.
- Tisztamegfelelő, nem korrozív tisztítószerekkel; a gránit nem igényel rozsdavédelmet, de a súrolószerektől mentesen kell tartani.
- Kalibrálja újrarendszeresen – az intervallum a minőségtől és a használattól függ; kopás észlelésekor újra kell csiszolni a lemezt a selejtezés helyett.
9. Egyedi megoldások a ZHHIMG®-től
A szabványos lemezeken túl a ZHHIMG® egyedi gránit platformokat is gyárt kivágásokkal, T-hornyokkal, előre beágyazott menetes betétekkel, szerelési alappontokkal és integrált állványokkal – a padméretű vizsgálólemezektől a nagyméretű berendezésplatformokig, egy darabból vagy szegmentált kivitelben, mindegyiket válogatott finomszemcsés fekete gránitból gyártják, és a megállapodott minőségnek és átvételi protokollnak megfelelő ellenőrzési jelentésekkel szállítják.
Beszéljen a ZHHIMG®-vel
Küldje el nekünk a lemezméretét, a kívánt minőséget, a terhelést és az üzemi környezetet – vagy egyszerűen írja le az ellenőrzési feladatát –, és mérnökeink javaslatot tesznek egy gyakorlati specifikációra, beleértve a minőség kiválasztását, a vastagságot és az alátámasztás kialakítását.Kapcsolatfelvétel a ZHHIMG®-velárajánlatért és műszaki felmérésért.
Közzététel ideje: 2026. szeptember 22.