
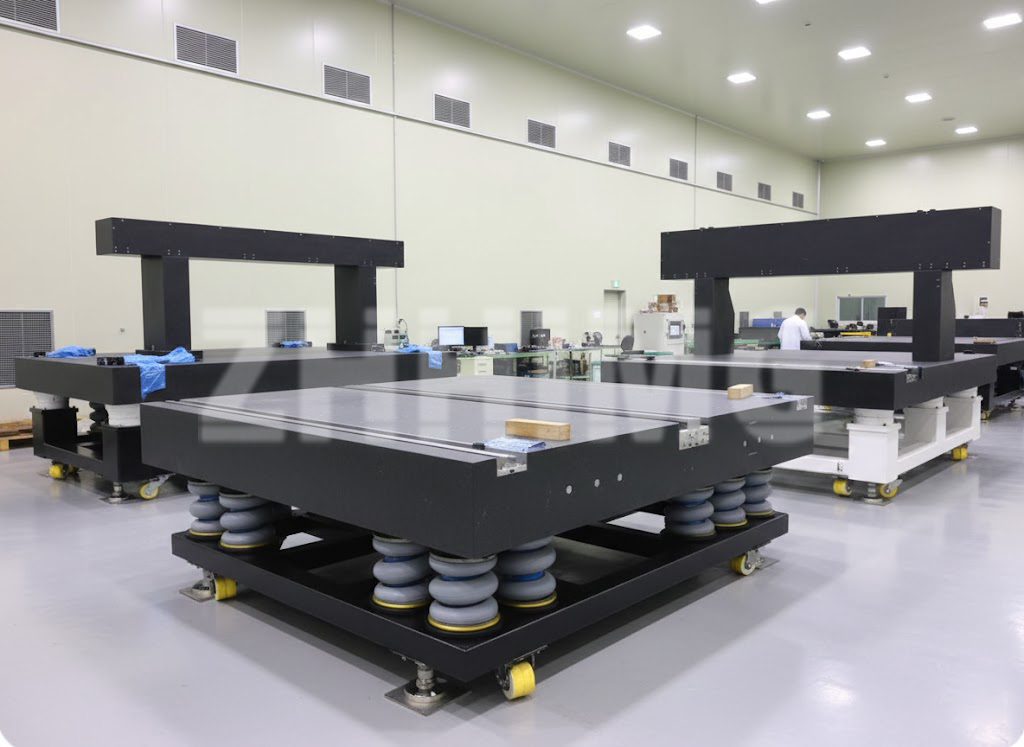
A legtöbb vásárló egyértelmű mérnöki problémával keres gránit felületlapot – új koordináta-mérőgép érkezése, szigorúbb ellenőrzési követelmény egy ügyfél-audit során, műhely elrendezésének változása. Ez az útmutató a tényleges kiválasztási döntéseket a következő sorrendben követi: először az alkalmazás, majd a méret, a minőség, a pontossági részletek, a terhelés és az alátámasztás, a környezet, végül pedig azok a dokumentumok, amelyek a lapot bizonyítható mérési referenciává teszik, ahelyett, hogy egy drága kőlap lenne.
Kezdje az alkalmazással: Ellenőrzés, kalibrálás vagy összeszerelés?
Az alkalmazás határozza meg az összes későbbi választást. Egy kalibráló laboratóriumi lemez hőmérséklet-szabályozott helyiségben működik, és többnyire vékony mérőhasábokat hordoz – így a rendkívüli síkfelületet helyezheti előtérbe. Egy üzemi ellenőrző lemez alkatrészeket, szerelvényeket és hűtőfolyadékokat kezel – kopásállóságra, peremekre és betétekre van szüksége, ami jobban megfelel a laboratóriumi tűréshatároknak. Egy összeszerelő lemez nehéz alkatrészeket és szorítóerőket tart, így a vastagság, a merevség és a terheléseloszlás dominál. Írd le, hogy mi fog valójában a lemezen lenni, és milyen gyakran mozog; ez az egy bekezdés megválaszolja a gyártó által feltett kérdések felét.
Hogyan válasszuk ki a munkaméretet
A méret nem a „helyiségbe beférő legnagyobb” meghatározást jelenti. Három ökölszabály: a munkafelületnek a műszer és a kezelő számára elegendő mozgástérrel kell meghaladnia a vizsgált legnagyobb tárgyat (általában 200–300 mm mindkét irányban); a nagyobb lemezek vastagabb szakaszokat jelentenek a merevség megőrzése érdekében, így a költség és a súly meredeken emelkedik a területtel; és a nagyon nagy lemezeket illesztett szakaszokban kell gyártani, ha az ajtók, daruk vagy padlók korlátozzák a kezelést. Tipikus sorrend: 630 × 400 mm padmérési munkákhoz, 1000 × 630 - 1600 × 1000 mm általános ellenőrzéshez, 2000 × 1000 mm és afelett koordináta-mérőgép asztalokhoz és gépállványokhoz. A szabványos méretek olcsóbbak és gyorsabban szállítják; minden, ami ezeken felül van, egyedi gyártássá válik.
Pontossági osztályok: Mire használják az AA, A és B osztályokat?
Az ASME B89.3.7 szabvány szerint az általános címkézés az AA fokozatot (laboratóriumi), az A fokozatot (ellenőrzési) és a B fokozatot (szerszámműhelyi) jelöli, míg a DIN 876 a 00, 0, 1 és 2 fokozatot használja, szorosan egymásnak megfelelő céllal. Egy 1000 × 630 mm-es lemez referenciapontjaként a teljes felületű síklapúság nagyjából 3,5–4 µm a 00/AA fokozatnál, 7–8 µm a 0/A fokozatnál és 15–16 µm az 1/B fokozatnál. A helyiségnek megfelelő fokozatot használja, ne a brosúrát: egy AA fokozatú lemez egy 28 °C-os, targoncaforgalommal teli műhelyben inkább tanúsítványra, mint pontosságra költött pénz. Ezzel szemben egy kalibráló laboratórium, amely B fokozatú lemezt vásárol, minden auditon újra meg fogja találni a döntését. Árajánlatok összehasonlításakor mindig kérdezze meg, hogy a síklapúsági érték melyik szabványra és melyik fokozatra vonatkozik – a „nagy pontosság” önmagában nem specifikáció.
Síkfelület, ismételhetőség és helyi pontosság: Amit a vásárlóknak kérniük kell
Egyetlen síklapúsági szám három különböző kérdést rejt. A teljes felületű síklapúság a síktól való teljes eltérést írja le. A lokális (ismétlési) pontosság azt írja le, hogy a hiba hogyan változik a szomszédos régiók között – ez kritikus fontosságú, amikor egy koordináta-mérőgép hídja a teljes felületen siklik. Az ismételhetőség azt írja le, hogy mit olvas le egy mérőműszer, amikor visszatér ugyanarra a pontra, ami ugyanúgy függ a felületkezelés és a polírozás minőségétől, mint a geometriától. Egy megbízható beszállító mindhármat megadja, a mérési módszerrel (autokollimátor vagy elektronikus vízmérték), a használt műszerrel és a számok mögötti kalibrálási nyomon követhetőséggel együtt. Útmutatónk a következőkhöz:felületi lemez kalibrálása és karbantartásaelmagyarázza, hogyan ellenőrzik ezeket az értékeket, és milyen gyakran kell azokat újra ellenőrizni.
Teherbírás és támaszpont-megfontolások
A gránit erős nyomás alatt, de a merev lemezek koncentrált terhelések alatt is elhajlanak, és a tartórendszer ugyanolyan fontos, mint maga a kő. A lemezeket hárompontos kinematikus megtámasztás köré tervezték (opcionális kiegészítő támaszokkal, amelyek nem hordozhatnak terhet), és a megadott teherbírás feltételezi a terhelés elosztását – az egyik sarokra helyezett nehéz szerszám helyi elhajlást hoz létre, amelyet semmilyen minőségi besorolás nem fed le. Adja meg a gyártónak a statikus súlyt, az esetleges dinamikus vagy ütőterheléseket, és azt, hogy pontosan hol fognak elhelyezkedni a koncentrált terhelések; a szükséges vastagság és a tartóközök ebből következnek, nem egy általános táblázatból.
Hőmérséklet, rezgés és telepítési környezet
A mérőhelyiség határozza meg, hogy mit tud nyújtani a lemez. A huzat, a napfény és a HVAC ciklusai olyan gradienseket hoznak létre, amelyek mikronokkal elmozdítják a lemez geometriáját; egy 20 ± 1 °C-os stabilizált helyiség a referenciakörnyezet a szubmikronos munkákhoz. A közeli gépek által okozott padlórezgés lerövidíti a légcsapágyak és az indikátorok teljesítményét, ezért a tervben szerepelniük kell elszigetelt alapoknak, pneumatikus szigetelőknek vagy legalább rugalmas tartóknak. Végül győződjön meg arról, hogy a padló elbírja a teljes súlyt – egy 2000 × 1000 × 200 mm-es lemez az állvánnyal együtt megközelíti a két tonnát –, és hogy a hozzáférési útvonalak lehetővé teszik, hogy a lemez ténylegesen a rajzon látható helyre érkezzen.
Mikor válasszunk standard tányért – és mikor rendeljünk egyedit?
A standard lemezek költséghatékonyak, átfutási idejük és viszonteladási értékük tekintetében is előnyösek, és a legtöbb vizsgálópadot lefedik. Rendeljen egyedi rendelést, ha a lemezen felszerelést kell elhelyezni: menetes betétek meghatározott pozíciókban, T-hornyok a befogáshoz, szonda- vagy kábelmélyedések, légcsapágyas bevezető furatok, lépcsős profilok vagy integrált állványok. Egy nagy teljesítményű...gránit felületlemez gyártóezeket a jellemzőket ugyanabba a feszültségvezérelt eljárásba munkálja meg, mint magát a lemezt – az utólag megmunkált jellemzőknél hal meg csendben a síklapúság. A legtöbb komoly OEM-alkalmazás egyedi; a legtöbb minőségbiztosítási laboratórium standard, plusz néhány betét.
Kérendő dokumentumok
Négy dokumentum teszi a beszerzést minőségbiztosítási rendszer eszközévé: egy ellenőrzési jelentés a ténylegesen mért geometriával (nem csak a „megfelelő” minősítésekkel), egy kalibrációs tanúsítvány a nyomon követhetőségtel és a mérési bizonytalansággal, egy anyagadatlap, amely megerősíti a tétel sűrűségét, keménységét és abszorpcióját, valamint egy csomagolási és kezelési terv – mivel a szállítási stressz és a nem megfelelő kirakodás több lemezt károsít, mint a szolgáltatás valaha is. Kérje el ezeket rendelés előtt; egy habozó beszállító más kérdésre válaszolt a folyamatával kapcsolatban.
ZHHIMG® Egyedi Opciók
A ZHHIMG szabványos és egyedi méretű lapokat szállít padméretűtől a több tonnás CMM asztalokig, menetes betétekkel, T-hornyokkal, megmunkált furatokkal és bemélyedésekkel, párkányozott profilokkal, acél vagy gránit állványokkal, védőburkolatokkal, szintező tartókkal és rezgésszigeteléssel. Az árajánlatkérés felgyorsításához kérjük, küldje el az alábbi információkat:
| Tétel | Mit kell biztosítani |
|---|---|
| Munkaméret | Hosszúság × szélesség × vastagság (vagy javasoljunk vastagságot) |
| Szükséges pontosság | Síkfelület, lokális/ismétlési pontosság és ismételhetőségi célok, referencia szabvány |
| Alkalmazás | CMM, ellenőrzés, kalibrálás, összeszerelés vagy berendezésbázis |
| Maximális terhelés | Statikus, dinamikus és koncentrált terhelési pozíciók |
| Telepítés | Támaszópontok, állvány, szintező lábak, rezgésszigetelés |
| Egyéni funkciók | Furatpozíciók, betétek, vezetősínek, légcsapágy-nyílások, hornyok, fedelek |
| Dokumentáció | Ellenőrzési jelentés, kalibrációs tanúsítvány, csomagolási és szállítási követelmények |
Gránit felületlemez kiválasztási ellenőrzőlista letöltése or Kérdezze meg a ZHHIMG® mérnökeit a síkfelület-mérés és a kalibrálási lehetőségekről— küldje el a méretét és a pontossági osztályát, és mi elküldjük Önnek a javasolt specifikációt árajánlattal együtt.
Közzététel ideje: 2026. szeptember 30.