
1. Nyersanyag-szabványbeli különbség: vegyes kis sűrűségű kőzet vs. szitált nagy sűrűségű tiszta fekete gránit
A piacon kapható közönséges gránit alkatrészek többnyire vegyes kőanyagokat használnak, amelyek eltérő eredetűek, kevert ásványi szemcsékkel és maradék laza textúrával rendelkeznek. Egyes gyártók márványhelyettesítő anyagokat is használnak a költségek csökkentése érdekében. Az ilyen anyagok alacsony sűrűségűek, egyenetlen belső szerkezetűek, magas a vízfelvételük és gyenge a hőállóságuk. Bár polírozhatók az alapvető síkfelületi szabványoknak megfelelően, hosszú távú használat után hajlamosak a mikrodeformációra és a pontosság eltolódására.
Minden berendezésminőségű stabil gránit alkatrész szigorúan nagy sűrűségű, tiszta fekete gránitot használ, stabil ásványi fázissal és kompakt szemcseszerkezettel. A nyerskövet rétegenként szitálják, hogy eltávolítsák a laza ereket, porózus részeket és puha szennyeződéseket. Az összsűrűség egyenletes, és messze meghaladja a hagyományos kőanyagok sűrűségét, így alapvető szerkezeti merevséget és hosszú távú geometriai stabilitást biztosít a precíziós berendezések számára.
2. Belső stresszkezelés különbsége: öregedési kezelés nélkül vs. többlépcsős stresszoldó öregedés
A legtöbb közönséges gránittermék csak egyszerű vágással és felületcsiszolással megy keresztül, professzionális feszültségmentesítési eljárások nélkül. A kőzet hatalmas belső feszültséget tart fenn, amely a bányászat és a feldolgozás során keletkezett. A beépítés és használat után a műhely hőmérsékletkülönbségének és a mechanikai rezgésnek a hatására a maradék feszültség lassan felszabadul, ami láthatatlan vetemedést, síkfelület-csökkenést és instabil mérési adatokat eredményez.
A berendezésminőségű gránit alkatrészeknek szabványosított, többlépcsős öregítési kezelésen kell átesniük, beleértve a természetes elhelyezéses öregítést és a szimulált rezgésöregítést. A hosszú ciklusú feszültségmentesítési folyamat teljesen kiküszöböli a belső kiegyensúlyozatlan feszültséget, biztosítva, hogy a szerkezeti geometria hosszú ideig változatlan maradjon még folyamatos rezgés és hőmérsékletváltozó munkakörnyezetben is.
3. Gyártási környezetbeli különbség: hagyományos műhelyi feldolgozás vs. állandó hőmérsékletű és rezgésszigetelt precíziós műhely
A gránit szokásos feldolgozása közönséges ipari műhelyekben történik állandó hőmérséklet-szabályozás és rezgésszigetelési intézkedések nélkül. A talaj rezgése, a légáramlás ingadozása és a hőmérséklet-eltolódás finom hibákat okozhat a csiszolási folyamatban. Ezek a rejtett hibák vizuálisan nem láthatók, de folyamatosan befolyásolják a berendezés működési pontosságát a tényleges használat során.
A professzionális, berendezéseken végzett gránit felületkezelés, összeszerelés és tesztelés mind egy 10 000 négyzetméteres, állandó hőmérsékletű és páratartalmú, pormentes műhelyben történik. A szupervastag kemény betonpadló és a környező rezgéscsillapító árkok hatékonyan izolálják a külső rezgési interferenciákat. A csendes mozgórendszerekkel felszerelt egész műhely stabil, precíziós környezetet biztosít, biztosítva, hogy az egyes alkatrészek feldolgozási pontossága és tesztadatai valósak, hatékonyak és megismételhetők legyenek. 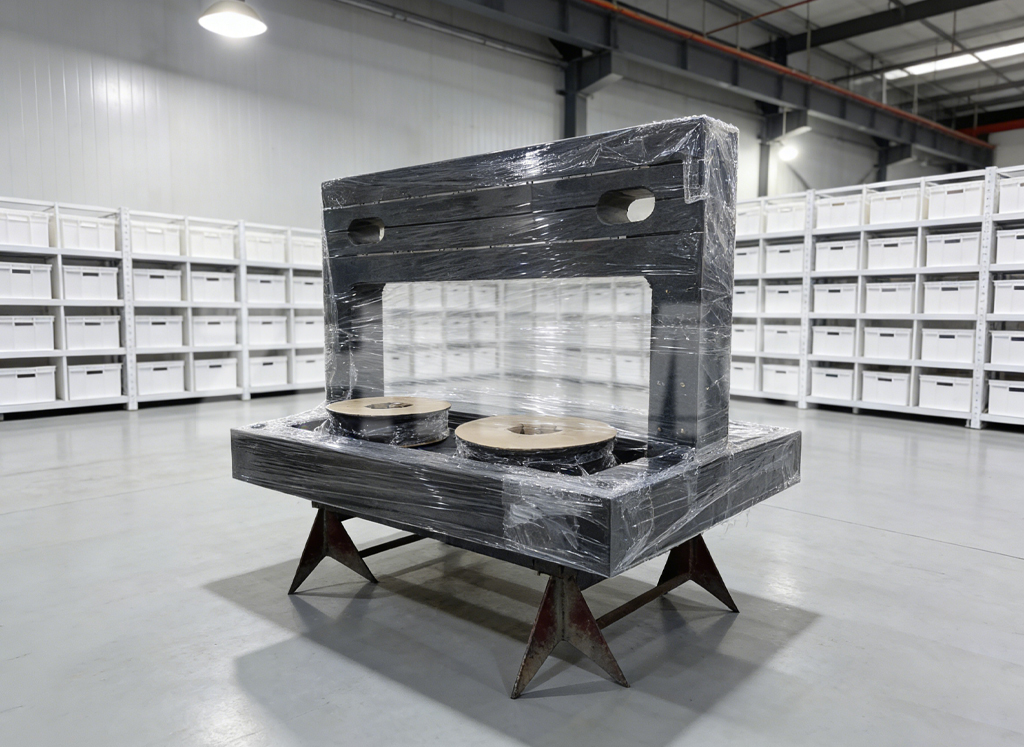
4. A vizsgálati standardok közötti különbség: egyszerű detektálás vs. teljes szabványú, nyomon követhető precíziós kalibrálás
A hagyományos gránitgyártók csak egyszerű mérőeszközöket használnak a síkfelület-vizsgálathoz, hiányoznak a szisztematikus precíziós vizsgálati elemek. A vizsgálati adatoknak nincs hiteles kalibrációs forrásuk, és nem követhetők nyomon, ami következetlen termékpontosságot és megbízhatatlan tételstabilitást eredményez.
A berendezésminőségű gránit alkatrészek világszínvonalú vizsgálóberendezéseket alkalmaznak, beleértve a német Mahr mérőeszközöket, a japán Mitutoyo precíziós tesztereket, a svájci WYLER elektronikus szintezőket és a brit Renishaw lézeres interferométereket. Minden érzékelési adatot nemzeti és tartományi metrológiai intézmények kalibrálnak, és teljes mértékben megfelelnek a globális szabványoknak, mint például a DIN, ASME, JIS, GB és BS. A teljes körű, nyomon követhető vizsgálati rendszerek biztosítják, hogy a termék minden precíziós mutatója valós, stabil és nemzetközileg elismert.
5. Különbség a műszaki kivitelezésben: csak mechanikus csiszolás vs. kézi nanoprecíziós polírozás + standard szakmai képzés
A gránit hagyományos megmunkálása teljes mértékben mechanikus csiszoláson alapul, finom kézi korrekció és tapasztalaton alapuló hibakompenzáció nélkül. Az eljárás egyetlen, és nem képes kiküszöbölni a kőzet textúrájának különbségeiből eredő apró szerkezeti hibákat.
A professzionális, gépminőségű gránitgyártás nagy pontosságú CNC berendezéseket és évtizedes kézi polírozási tapasztalatot ötvöz. Minden technikus hosszú távú, szabványosított képzésben részesül a globális metrológiai szabványokról. A tapasztalt polírozó mesterek pontosan tudják szabályozni a mikron szintű anyagleválasztást, megvalósítva a nanoszintű síkfelület-precizitást, amelyet a tiszta mechanikus megmunkálás nem tud elérni, ami jelentősen javítja a csúcskategóriás precíziós alkatrészek stabilitását és állandóságát.
6. Gyári minősítés és K+F különbség: nem tanúsított kis műhelyek vs. szabványosított nemzetközi csúcskategóriás gyártók
A hagyományos gránitfeldolgozó üzemek nem rendelkeznek teljes körű nemzetközi irányítási rendszer tanúsítványokkal és független szellemi tulajdonjogokkal, instabil folyamatirányítással és szabványosított minőségellenőrzési rendszerrel.
A ZHHIMG, mint vezető ultraprecíziós gránit- és precíziós alkatrészgyártó, ISO9001, ISO14001, ISO45001 és teljes CE minősítésekkel, több mint 20 nemzetközi szabadalommal és védjeggyel rendelkezik Európában, Amerikában és Délkelet-Ázsiában. A vállalat hosszú távú, mélyreható együttműködést folytat világhírű egyetemekkel és mérésügyi intézményekkel, folyamatosan optimalizálva a feldolgozási technológiát és a vizsgálati módszereket. A szabványosított vállalatirányítás, a szigorú minőségpolitika és az ügyfélorientált, zéró-megtévesztésre vonatkozó kötelezettségvállalások biztosítják, hogy minden leszállított termék következetesen magas színvonalú, berendezésekre jellemző precíziós teljesítményt nyújtson.
7. Alkalmazásteljesítménybeli különbség: rövid távú síkfelület vs. hosszú távú stabil benchmark teljesítmény
A közönséges gránitalkatrészek csak ideiglenes síkfelületi követelményeknek felelnek meg, és csak alacsony pontosságú érzékelésre és közönséges mechanikai alátámasztási forgatókönyvekre alkalmasak. Nem alkalmazkodnak a nagy pontosságú mezőkhöz, mint például a félvezetők, a lézeres ultraprecíziós megmunkálás és az új energiatesztelés.
A berendezésminőségű, stabil gránit alkatrészeket kifejezetten ultraprecíziós ipari felhasználásra fejlesztették ki, és széles körben használják CMM koordináta mérőgépekben, AOI optikai ellenőrzésben, röntgendetektorokban, félvezető berendezésekben, lineáris motorplatformokban, precíziós lézerberendezésekben és új energiamérő berendezésekben. Hosszú ideig megőrzik ultramagas stabilitásukat, rezgésállóságukat és precíziójukat, így a modern ultraprecíziós ipar nélkülözhetetlen precíziós etalonjává válnak.
Következtetés
A közönséges gránitalkatrészek és a berendezésminőségű stabil gránitkomponensek közötti különbség nem a felület síkosságában, hanem a nyersanyag minőségében, a feszültségkezelésben, a gyártási környezetben, a tesztelés nyomon követhetőségében, a műszaki kivitelezésben és a szabványosított gyári szilárdságban tükröződik. A csúcskategóriás precíziós berendezések gyártásához csak a szigorúan átvilágított, teljesen érlelt, precízen tesztelt és professzionálisan feldolgozott, berendezésminőségű gránit biztosíthatja a precíziós berendezések hosszú távú stabil működését.
Világszínvonalú ultraprecíziós alkatrészgyártóként a ZHHIMG mindig szigorú precíziós gyártási szabványokat tart be, kiküszöböli a gyengébb minőségű közönséges kőanyagokat a forrásból, és valóban nagy stabilitású, berendezésminőségű precíziós gránit szerkezeti alkatrészeket és mérési referenciaértékeket biztosít a globális ügyfelek számára.
Közzététel ideje: 2026. augusztus 10.