
A szerszámgépágyak kiválasztása lényegében az anyagok és megoldások tényleges gyártási körülményekhez való illesztésének folyamata. Hagyományos ágyanyagként az öntöttvas régóta uralja az általános célú szerszámgépek piacát az érett olvasztási és öntési technológiáknak köszönhetően. Az ultraprecíziós berendezésipar felemelkedésével a gránitágyak széles körben elterjedtek a csúcskategóriás szegmentált szcenáriókban. Egyik anyag sem abszolút felülmúlja a másikat, mégis nyilvánvaló különbségeket mutatnak a különböző terhelésekhez, rezgésszintekhez, hőmérséklet-ingadozásokhoz és korrozív környezetekhez való alkalmazkodásban. A bőséges projektkivitelezési tapasztalatra támaszkodva a ZHHIMG összehasonlítja és elemzi a két ágytípus alkalmazható forgatókönyveit a helyszíni munkakörülmények szempontjából, segítve a berendezésgyártókat a tudományosabb hordozóválasztásban.
A dinamikus rezgési környezetek alkotják az alkalmazkodóképességük szempontjából a legintuitívabb határvonalat. A hagyományos öntöttvas ágyak szerkezeti megerősítő bordák révén csökkentik a rezgéseket. A fémes anyagok korlátozott belső csillapítással és gyenge elnyelőképességgel rendelkeznek a nagyfrekvenciás mikrorezgések esetében. Nagy igénybevételű körülmények között, durva megmunkálással és nagy forgácsolási terheléssel, az öntöttvas ágyak elegendő merevséget biztosítanak ahhoz, hogy ellenálljanak a hatalmas forgácsolási ütéseknek. Mindazonáltal a kis rezgések megmunkálási hibákhoz vezethetnek olyan esetekben, mint a precíziós ellenőrzés és az ultragyors lézeres megmunkálás. A gránit kristályos szerkezete természetes csillapító tulajdonságokkal rendelkezik, amelyek gyorsan elnyelik és eloszlatják a nagyfrekvenciás mikrorezgéseket, és elnyomják a rezonanciaerősítést. Ezért a gránit ágyak hatékonyan csökkenthetik a rezgési interferenciát a lineáris motorfokozatokban és a folyamatos nagyfrekvenciás alternáló mozgású koordinált mérőgépekben. Extrém ütésterheléssel járó nehéz forgácsolási körülmények között azonban a gránit megfelelő szerkezeti védelmet igényel, hogy elkerülje a pillanatnyi nagy ütés okozta anyagkárosodást. Röviden, az ütésvágási forgatókönyvek jobban megfelelnek az öntöttvasnak, míg a mikrorezgésre érzékeny forgatókönyvek a gránit hordozókat részesítik előnyben.
A két anyag eltérően viselkedik ingadozó hőmérsékleti viszonyok között. Az öntöttvas viszonylag magas hőtágulási együtthatóval büszkélkedhet. A környezeti hőmérséklet-ingadozások és a motorok folyamatos hőtermelése az öntöttvas ágyak hőtágulását és összehúzódását váltja ki. A drámai hőmérséklet-ingadozásokkal járó hagyományos műhelyekben az öntöttvas alapú berendezéseknek kifinomult hőhiba-kompenzációs algoritmusokra kell támaszkodniuk a deformáció által kiváltott pontossági eltérések ellensúlyozására, ami nagy algoritmus-hibakeresési munkaterhelést jelent. Még a kompenzációs programok esetén is fennállnak maradék kompenzációs hibák a nagy nappali és éjszakai hőmérséklet-különbségekkel rendelkező termelési helyszíneken. A gránit alacsony hődeformációs reakciót mutat; geometriai alakja alig változik kisebb hőmérséklet-ingadozások mellett, ami csökkenti a komplex hőkompenzációs rendszerektől való függőséget. Objektíven meg kell jegyezni, hogy a gránit nem teljesen immunis a hőmérséklet hatására. A műhelyekben bekövetkező hirtelen, drasztikus hőmérséklet-ingadozások továbbra is méretváltozásokat okoznak, ezért az alapvető állandó hőmérsékleti feltételek továbbra is szükségesek. Ennek megfelelően a gránitot részesítik előnyben az állandó hőmérsékletű laboratóriumokban és a precíziós ellenőrző műhelyekben, míg az öntöttvas ágyak nagyobb kompatibilitást kínálnak a hőmérséklet-szabályozás és a drasztikus hőmérséklet-eltolódások nélküli hagyományos megmunkáló műhelyekben.
Jelentős hiányosság mutatkozik a korrózióval, a porral és a gyártóüzemekben fellépő vágófolyadék-fröccsenésekkel szembeni ellenállásukban. Az öntöttvas ágyak hajlamosak az oxidációra és a rozsdára. A vágófolyadék és az emulzió fröccsenése felgyorsítja a korróziót. Ha a felületi védőbevonatok megsérülnek, a rozsda folyamatosan terjed, és fokozatosan károsítja a vezetősín rögzítésének referenciafelületeit. A napi gyártás során rendszeres újrafestésre van szükség a védelem érdekében, ami fáradságos karbantartási munkákhoz vezet. A gránit stabil kémiai tulajdonságokkal rendelkezik: rozsdaálló és ellenáll a vágófolyadék korróziójának. A folyadékfröccsenések egyszerűen a felületen maradnak, és egyszerű törléssel eltávolíthatók anélkül, hogy az aljzat korrodálná. Másrészt a gránit törékeny kőanyag, és nem bírja az éles, kemény tárgyak erős ütéseit. Az öntöttvas fémes szívóssággal rendelkezik, és ütközéskor többnyire helyi horpadásokat képez repedések helyett. A gránit előnyöket szerez a félvezető-, lítium-akkumulátor-ellenőrző és optikai ellenőrző gyártósorokon, amelyek vágófolyadéknak és kémiai ködnek vannak kitéve. Az öntöttvas ütésálló szívóssága praktikusabb a repülő fémforgácsokkal teli durva megmunkáló műhelyekhez, ahol nagy a kemény tárgyakkal való ütközés kockázata.
Hosszú távú üzem során teljesen eltérő precíziós gyengülési mintázatokat követnek. Hosszú távú váltakozó terhelés alatt az öntöttvas ágyak feszültség-relaxációt szenvednek. A korrózióval és a kopással együtt pontosságuk fokozatosan csökken az üzemidő során, ami rendszeres szétszerelést és kaparást igényel a referenciafelületek javítása érdekében. Amíg az erős ütéseket elkerülik, a gránit ágyak nem szenvednek korrózió okozta anyagveszteséget. A precízió romlása főként a külső összeszerelt alkatrészek kopásából ered, és a kőalapú referenciafelület hosszú ideig stabil maradhat. A nyersanyag jellemzői által korlátozott gránit nagyobb nehézségekkel és költségekkel jár az összetett belső üregek és speciális alakú szerkezetek gyártása az öntöttvashoz képest. Az öntöttvasból összetetten önthetők bonyolult megerősítő bordák és olajút-kamrák, nagyfokú szerkezeti tervezési szabadsággal. Sok berendezésgyártó tévesen úgy gondolja, hogy a gránit teljes mértékben helyettesítheti az öntöttvasat. Valójában az öntöttvas továbbra is pragmatikus választás a nagy teherbírású szerszámgépekhez, amelyek összetett beépített olajutakkal és üregekkel rendelkeznek. A gránit maximalizálja előnyeit a hosszú távú stabil referenciákat és viszonylag egyszerű szerkezeteket célzó precíziós berendezések esetében. 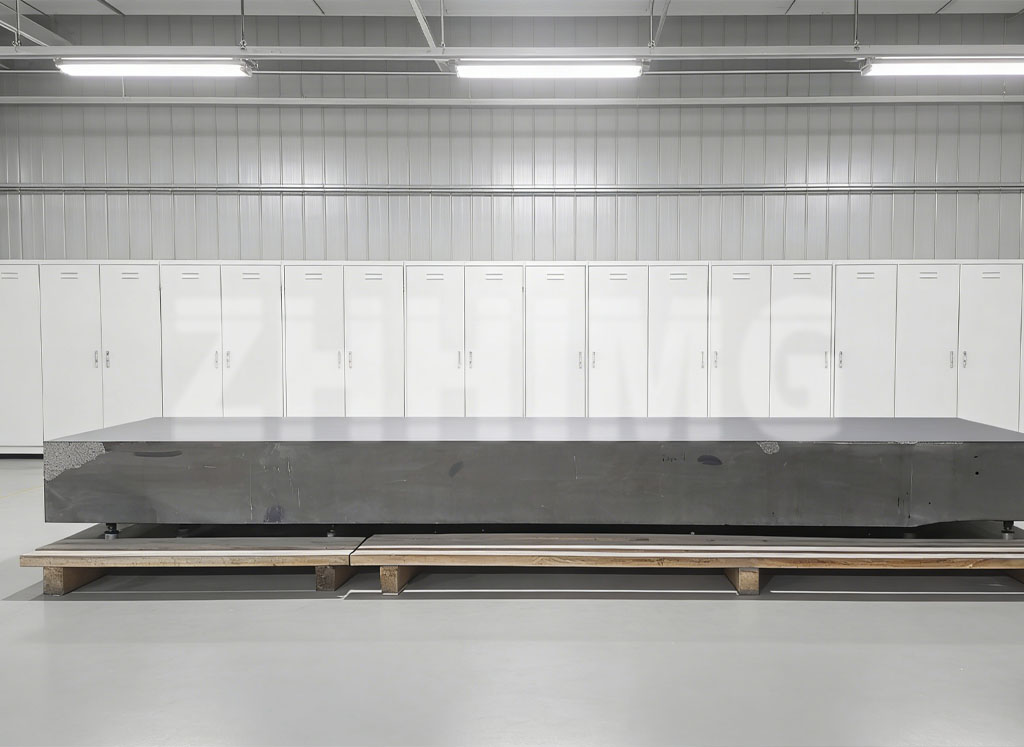
A gránit munkakörülmény-előnyeinek kiaknázásához a kiváló minőségű alapanyagok jelentik az elsődleges előfeltételt. Néhány, a piacon kapható olcsó termék alacsony tömörségű márványt használ gránitként. Még a minősített külső méretek mellett is gyorsan precíziós eltolódást szenvednek váltakozó terhelések és párás körülmények között, és nem tudják biztosítani a kőanyagként elvárt teljesítményt. A ZHHIMG nagy sűrűségű fekete gránitot választ, és kiküszöböli a gyengébb minőségű nyersanyagokat a forrásból. Nagyméretű termelési bázisok, állandó hőmérsékletű rezgéscsillapító műhelyek, nyomon követhető nemzetközi metrológiai ellenőrző berendezések teljes készlete és a több nemzeti metrológiai szabványban jártas folyamattechnikusok segítségével a ZHHIMG az anyagtulajdonságokat a késztermékek valós munkakörülmény-teljesítményévé alakítja. Az ISO hármas rendszerű tanúsítványok, a CE-tanúsítvány és a több külföldi szabadalom és védjegy birtokában a vállalat betartja az ügyfelekkel szembeni megtévesztés és eltitkolás tilalmára vonatkozó kötelezettségvállalását, és küzd az iparági visszaélések ellen, hogy a gyengébb termékeket prémium termékként adják el.
A pusztán anyagkategóriák alapján levont következtetések helyett a berendezésgyártóknak a végleges ágyazat-hordozó megoldások kiválasztása előtt fel kell mérniük a tényleges helyszíni körülményeket, beleértve az ütésterhelés nagyságát, a rezgés típusát, a műhely hőmérséklet-páratartalmát, a korrozív közegeket, a berendezés várható élettartamát és a szerkezeti összetettséget.
Ahogy a globális ultraprecíziós iparág szegmentált forgatókönyvei folyamatosan bővülnek, az öntöttvas és a gránit ágyak még sokáig együtt fognak létezni. Az öntöttvas megtartja pozícióját az általános célú, nagy teherbírású gyártóberendezésekben, míg a gránit tovább fogja betörni a csúcskategóriás ágazatokba, mint például a precíziós ellenőrzés, a félvezetők, a lézertechnológia és az új energiákat használó iparágak. A munkakörülmények közötti alkalmazkodási különbségek alapos ismerete lehetővé teszi a megfelelő ágymegoldás kiválasztását, és lehetővé teszi, hogy a berendezések folyamatosan elérjék a tervezett pontosságot a megfelelő termelési helyszíneken.
Közzététel ideje: 2026. szeptember 3.